
Polijstmaterialen voor harde optische componenten
Toepassingsgebieden Klassiek chemisch polijstproces, geschikt voor het polijsten van opti...

Elk vacuümsysteem heeft een persoonlijkheid. Sommigen houden de basisdruk snel vast en blijven wekenlang stabiel; anderen lijken elke keer dat een flens wordt geopend een nieuw lek te ontwikkelen. In de meeste gevallen is het verschil niet de pomp of de controller. Het is de vacuümkamer: de geometrie, het binnenoppervlak en de manier waarop deze werd gelast en gereinigd.
In deze gids wordt uitgelegd waar u op moet letten bij het specificeren, kopen of inspecteren van een vacuümkamer, van materiaalkeuze en oppervlaktebehandeling tot kwaliteitscontroles en leveranciersevaluatie.
Een vacuümkamer is een afgesloten vat waarmee een proces kan worden uitgevoerd bij een druk die lager is dan de omringende atmosfeer. Afhankelijk van de toepassing kan de kamer werken in ruw vacuüm (boven 1 mbar), hoogvacuüm (ongeveer 1 x 10^-3 mbar) of ultrahoog vacuüm (onder 1 x 10^-7 mbar). Hoe lager de doeldruk, hoe meer aandacht elk detail vereist.
Het ontwerp van de kamer bepaalt drie dingen: hoe snel het systeem de doeldruk bereikt, hoe laag die druk mag zijn en hoe stabiel deze blijft tijdens het proces. Deze resultaten zijn afhankelijk van het basismateriaal, de interne oppervlakteafwerking, het aantal en de kwaliteit van de afdichtingen en de manier waarop interne componenten worden gemonteerd. Een kamer met een slechte interne afwerking kan wekenlang uitgassen; een kamer met opgesloten volumes bereikt mogelijk nooit de druk die op het gegevensblad staat vermeld.
De kamer moet ook worden ontworpen voor een goede geleiding. Pomppoorten moeten groot zijn en interne componenten mogen geen smalle doorgangen creëren die de gasstroom vertragen.
Roestvrij staal is het standaardmateriaal voor de meeste hoog- en ultrahoogvacuümkamers. Kwaliteiten zoals 304L of 316L bieden goede corrosieweerstand, lage ontgassing na elektrolytisch polijsten en stabiele mechanische eigenschappen onder thermische cycli. Aluminium wordt vaak gekozen voor grote kamers of bewegende delen omdat het lichter is en een betere thermische geleidbaarheid heeft, maar de poreuze oxidelaag moet tijdens de productie zorgvuldig worden gecontroleerd. Onderstaande tabel vat de meest voorkomende materiaalkeuzes samen.
| Materiaal | Typisch gebruik | Belangrijkste voordeel | Belangrijkste beperking |
|---|---|---|---|
| 304/316L roestvrij staal | Hoogvacuüm- en UHV-kamers | Lage ontgassing, uitstekende lasbaarheid | Zwaarder dan aluminium |
| Aluminium 6061 | Grote kamers, coatingsystemen | Lichtgewicht, goede thermische geleidbaarheid | Heeft een speciale oppervlakteafdichting nodig |
| Zuurstofvrij koper | Pakkingen en doorvoeren | Zeer lage lekpercentages met CF-flenzen | Duur, zacht |
Oppervlakteafwerking is niet cosmetisch. Bij hoogvacuüm is een schoon geparelstraald of gepassiveerd oppervlak vaak voldoende. Voor ultrahoog vacuüm verwijdert elektrolytisch polijsten microscheuren en ingebedde deeltjes die gas vasthouden en virtuele lekken veroorzaken. Het reinigen moet gebeuren met alkalische reinigingsmiddelen, spoelingen met gedeïoniseerd water en, waar nodig, een vacuümbakcyclus.
Elke las is een potentiële bron van virtuele lekkages en het genereren van deeltjes. Volledige penetratielassen, doorlopende lassen in plaats van puntlassen en ontwerpen die spleten of blinde zakken vermijden, verminderen het risico. Na het lassen moet de kamer op helium worden getest op lekkage, idealiter met de lekdetector aangesloten op de kamer en helium op de buitenkant van elke verbinding gespoten.
De keuze van de flensstandaard heeft invloed op de lekdichtheid, het montagegemak en het onderhoud op lange termijn. KF- en ISO-flenzen zijn praktisch voor ruw- en hoogvacuümsystemen omdat ze snel te monteren zijn; CF-flenzen met metalen pakkingen zijn gebruikelijk in UHV-toepassingen omdat ze kunnen worden gebakken en extreem lage lekpercentages bereiken. Kijkpoorten, elektrische doorvoeren en gasinlaten moeten zo worden ontworpen dat de materialen een compatibele thermische uitzetting hebben en geen gas uitstoten.
Elke kamer moet bestand zijn tegen atmosferische druk zonder blijvende vervorming. De wanddikte, verstijvingsribben en de plaatsing van poorten zijn daarom structurele beslissingen. Tegelijkertijd bepalen de poortgrootte en de interne geometrie de effectieve pompsnelheid. Een grote kamer met een kleine uitlaat pompt langzaam, hoe krachtig de vacuümpomp ook is.
Het beste vacuümkamerontwerp faalt als het niet met de vereiste toleranties kan worden bewerkt. Flensvlakken moeten vlak en evenwijdig blijven, de O-ringgroeven moeten binnen een paar honderdsten van een millimeter liggen en de boutpatronen moeten uitgelijnd zijn met de bijpassende hardware. In de praktijk betekent dit dat de kamerfabrikant over eigen bewerkings-, inspectie- en oppervlaktebehandelingscapaciteiten moet beschikken in plaats van te vertrouwen op afzonderlijke onderaannemers.
In onze fabriek combineren we precisiebewerkingen van 0,001 mm met onderdelen variërend van 0,1 gram tot 150 ton. Daarom kunnen we alles produceren, van kleine CF-componenten tot grote coatingkamers. Voor een nadere blik op de precisieprocessen achter kamercomponenten raadpleegt u onze handleiding over hoe Er worden nauwkeurig bewerkte onderdelen vervaardigd .
Vertrouw niet alleen op het woord van een vacuümkamerleverancier. Vraag naar het heliumlektestrapport, het materiaalcertificaat en het dimensionale inspectierapport voordat u de installatie plant.
De leverancier moet in ieder geval het volgende kunnen bieden:
Halfgeleiderprocessen zoals sputteren, etsen en chemische dampafzetting vereisen stabiele hoogvacuüm- of ultrahoogvacuümomgevingen. De vacuüm kamer moeten bestand zijn tegen de vorming van deeltjes, reactieve gassen tolereren en schone oppervlakken tussen procesruns in stand houden. Voor halfgeleidermaterialen van de derde generatie, zoals siliciumcarbide, moet de kamer vaak werken met componenten voor hoge temperaturen en gespecialiseerde keramische onderdelen. Daarom vervaardigen wij speciale hoogvacuüm- en ultrahoogvacuüm-halfgeleiderkamers met strak gecontroleerde interne geometrie en laskwaliteit.
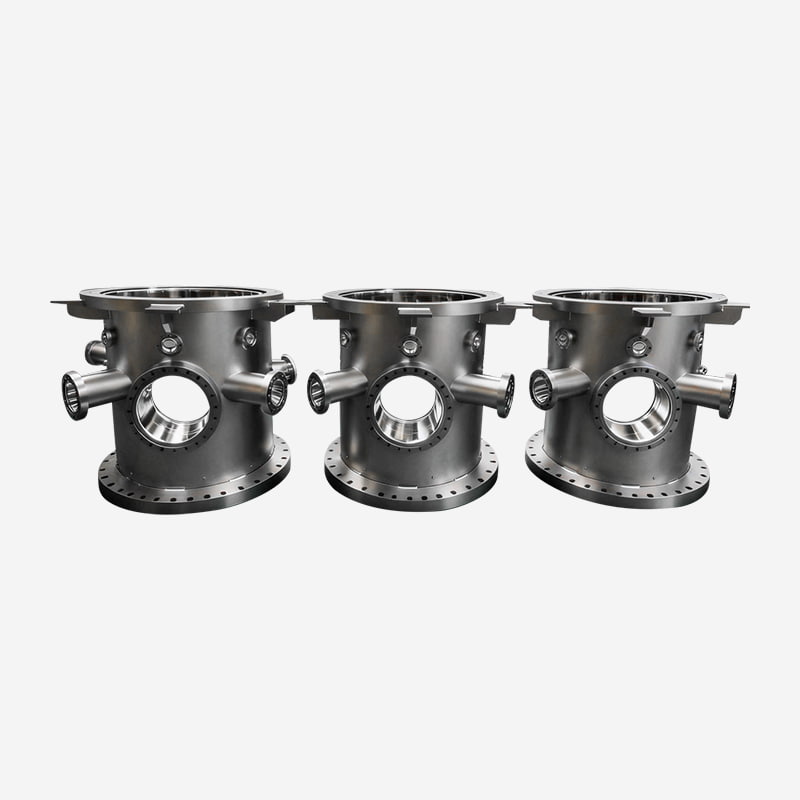 Hoogvacuüm- en ultrahoogvacuümhalfgeleidervacuümkamers Deze kamers zijn gebouwd voor stabiele HV/UHV-omgevingen bij halfgeleiderverwerking, met gecontroleerde geometrie en lektesten. Overweeg ze waar reactieve gassen en componenten met hoge temperaturen schone, betrouwbare vacuümprestaties vereisen. Bekijk Product →
Coatingsystemen maken gebruik van kamers met grote interne volumes, meerdere toegangspoorten en vaak gespecialiseerde opspanningen voor roll-to-roll- of inline-verwerking. Het kamerlichaam moet structurele stijfheid bieden onder vacuümbelasting, terwijl de interne oppervlakken compatibel blijven met de afgezette film. Voor continue coatinglijnen worden de kamerlengte en poortindeling doorgaans aangepast aan het proces. Onze doorlopende coatingkamers zijn voor deze eis gebouwd.
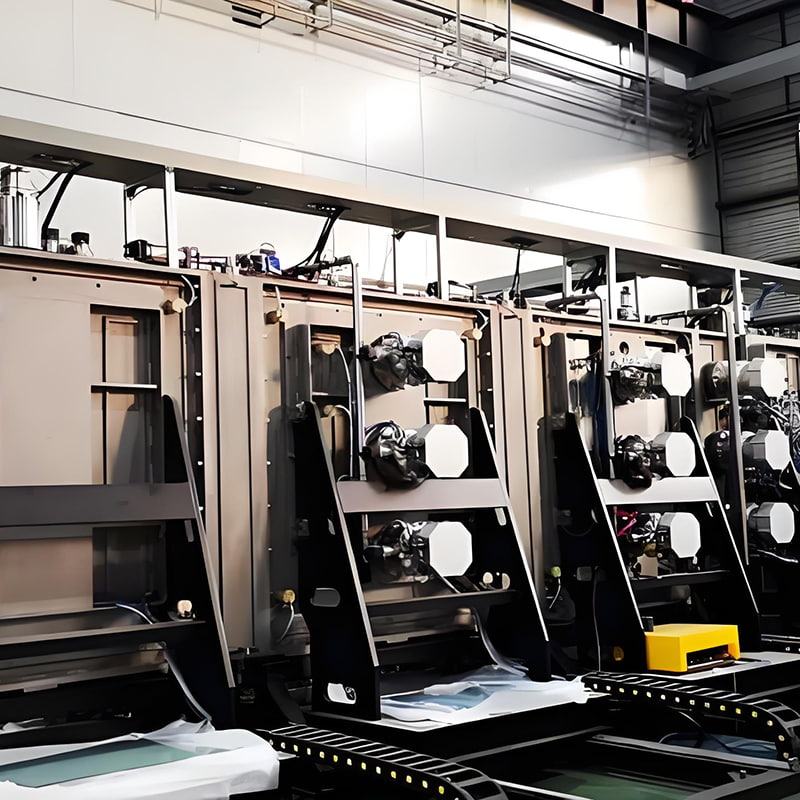 Continue lijncoatingkamers voor inline productie Ontworpen voor coatingsystemen met grote volumes met aangepaste poortindelingen en stijve vacuümstructuren. Ze ondersteunen roll-to-roll- of inline-verwerking, waardoor ze relevant zijn voor toepassingen met hoge doorvoer van continue coating en meerlaagse depositie. Bekijk Product →
Vacuümkamers worden ook gebruikt bij de productie van waterstof, het testen van brandstofcelcomponenten en het drogen of vullen van lithiumbatterijen. Deze toepassingen combineren vaak vochtbeheersing, vacuümintegriteit en veiligheidseisen. Een kamer met de verkeerde oppervlakteafwerking kan vocht vasthouden en langere afpompcycli forceren, wat de doorvoer direct vermindert. Onze waterstof-energie- en lithiumbatterijkamers pakken dit probleem aan met gecontroleerde interne oppervlakken en lekgeteste lasnaden.
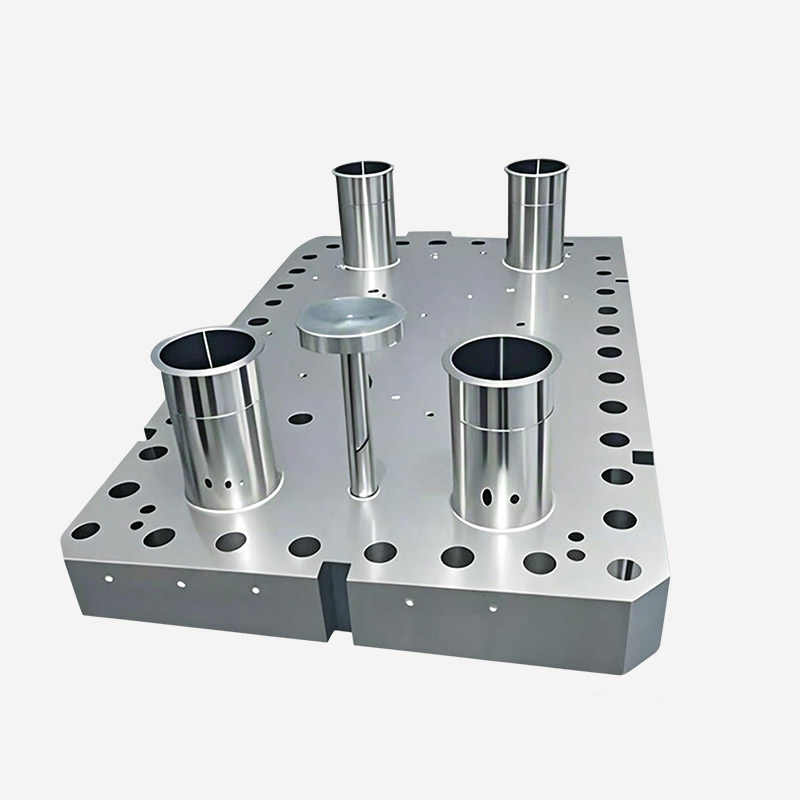 Vacuümkamers voor waterstofenergie- en lithiumbatterijprocessen Deze kamers zorgen voor vochtregulering en vacuümintegriteit bij de productie van waterstof, het testen van brandstofcellen en het drogen of vullen van batterijen. Gecontroleerde interne oppervlakken en lekgeteste lassen helpen de afpompcycli te verkorten en de procesveiligheid te verbeteren. Bekijk Product →
Andere toepassingen, waaronder lucht- en ruimtevaartsimulatie, optische coating en glasvezelverwerking, leggen hun eigen beperkingen op, zoals grote totale afmetingen of speciale viewport-eisen.
Een betrouwbare leverancier moet niet alleen de kamer tekenen en lassen; ze moeten u ook helpen bij het kiezen van het juiste materiaal, de flenzen, de interne behandeling en het testplan. Onze ervaring is dat de volgende vragen de lijst snel verkleinen:
Bij ZONNIG hebben we deze aanpak sinds 1986 gevolgd, waarbij we de productie van vacuümapparatuur combineren met precisiebewerking en de fabricage van grote onderdelen. Die combinatie houdt de toleranties onder controle vanaf de eerste snede tot aan de laatste lektest.
Voor hoogvacuüm en UHV is 304L of 316L roestvast staal doorgaans de veiligste keuze vanwege de lage ontgassing en goede lasbaarheid. Aluminium is een praktisch alternatief voor grote of gewichtsgevoelige kamers, maar vereist een zorgvuldigere voorbereiding van het oppervlak.
Een ruw oppervlak vangt gasmoleculen en procesresten op. Elektrolytisch gepolijste of op de juiste wijze gepassiveerde oppervlakken geven sneller gas af, verkorten de afpomptijd en verminderen de deeltjesverontreiniging in gevoelige processen.
Ja. De geometrie, het aantal en het type poorten, materiaal, oppervlaktebehandeling en testvereisten kunnen allemaal aan het proces worden aangepast. Geef uw leverancier het werkdrukbereik, de gassoorten, het temperatuurbereik en de verwachte cyclustijd door.
Vraag een dimensionaal inspectierapport, materiaalcertificaten, heliumlektestresultaten en een reinigingsrapport aan. Als er in de kamer laswerkzaamheden plaatsvinden, vraag dan ook naar de lasinspectiegegevens.
Toepassingsgebieden Klassiek chemisch polijstproces, geschikt voor het polijsten van opti...
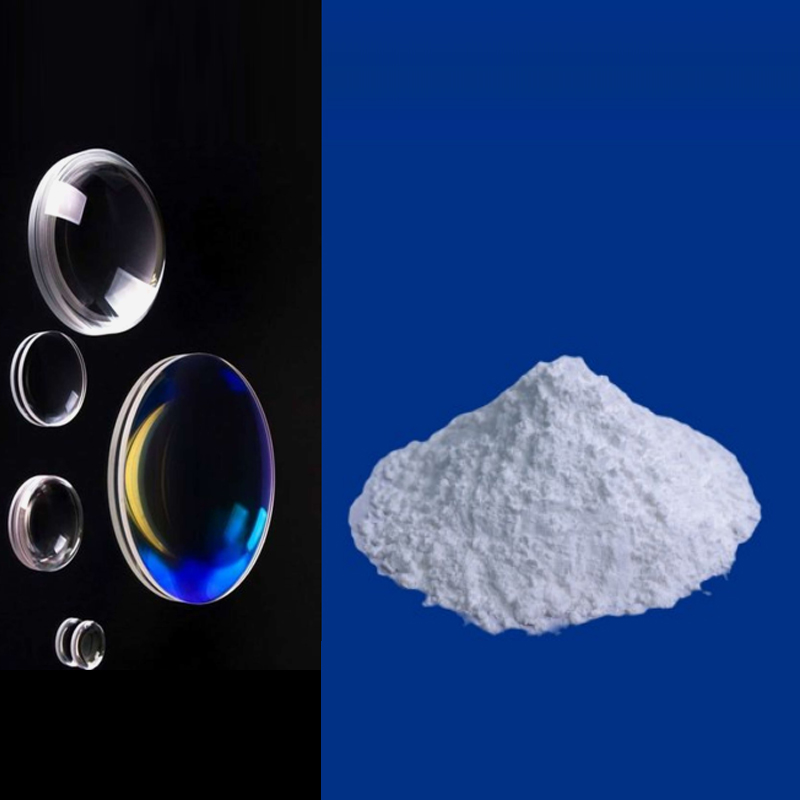
Toepassingsgebieden: Geschikt voor optisch bolvormig glas, optische kristallen en filters met een...
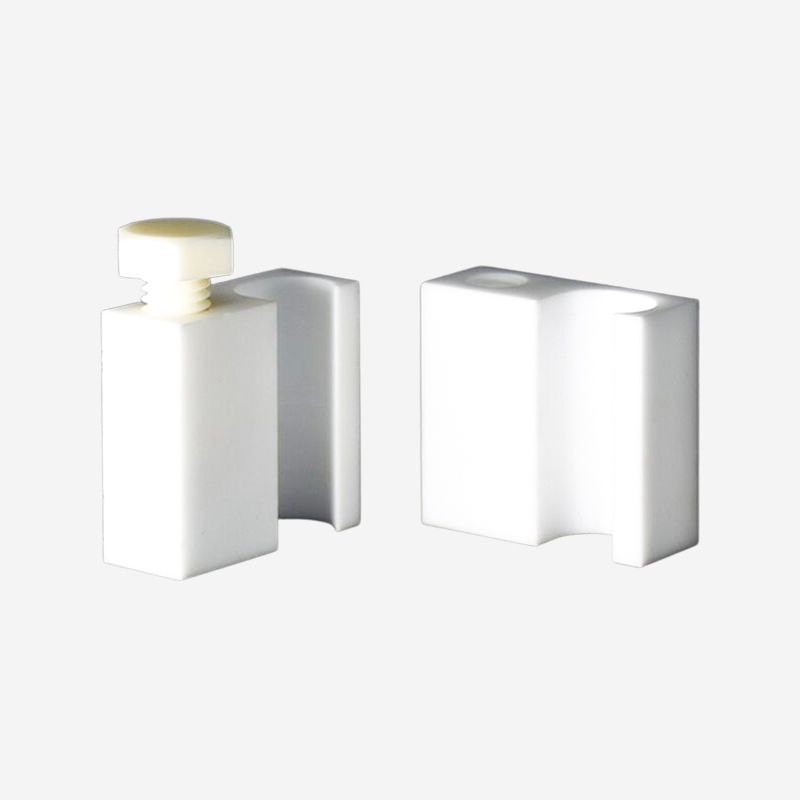
Nauwkeurig vervaardigd om de intense hitte en gerichte energie van laserlasprocessen te weerstaan...
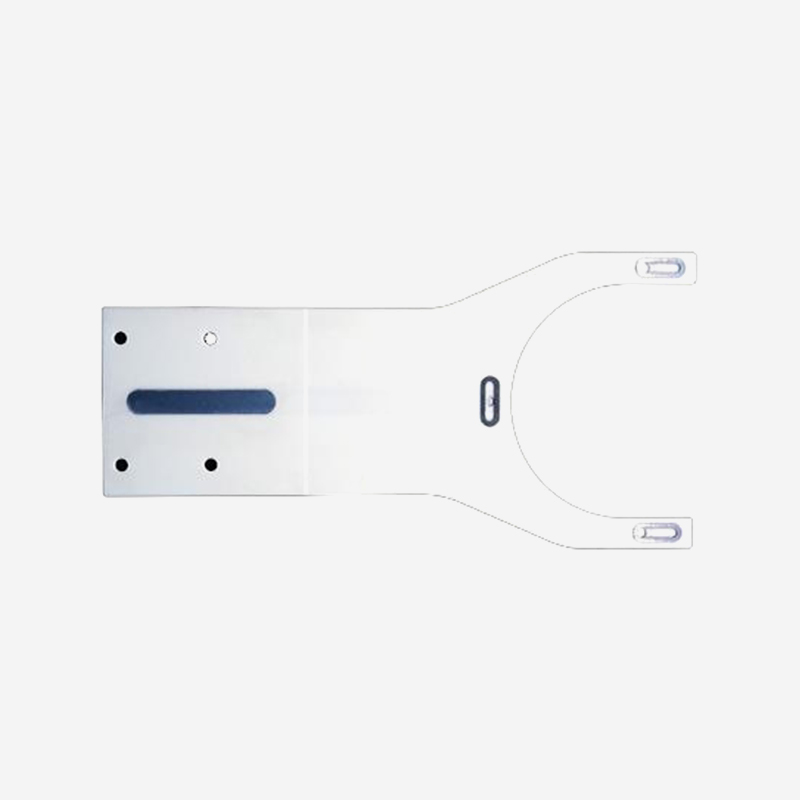
Producteigenschappen Schoon en weinig vervuiling: stabiel materiaal, dicht oppervlak, min...
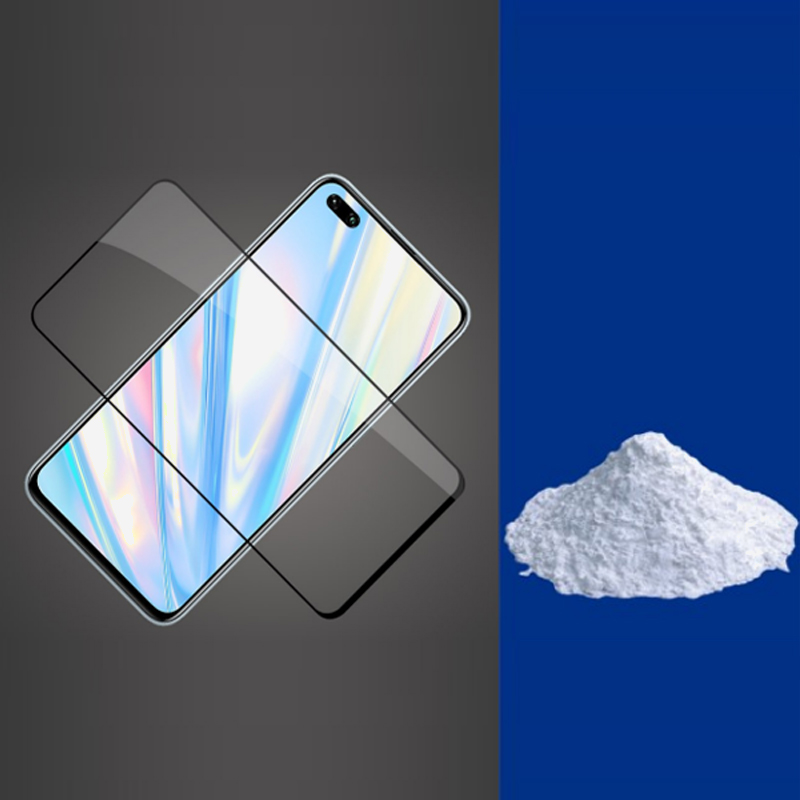
Toepassingsgebied: Afdekglas De verwerking van dekglas voor elektronische producten zoals...
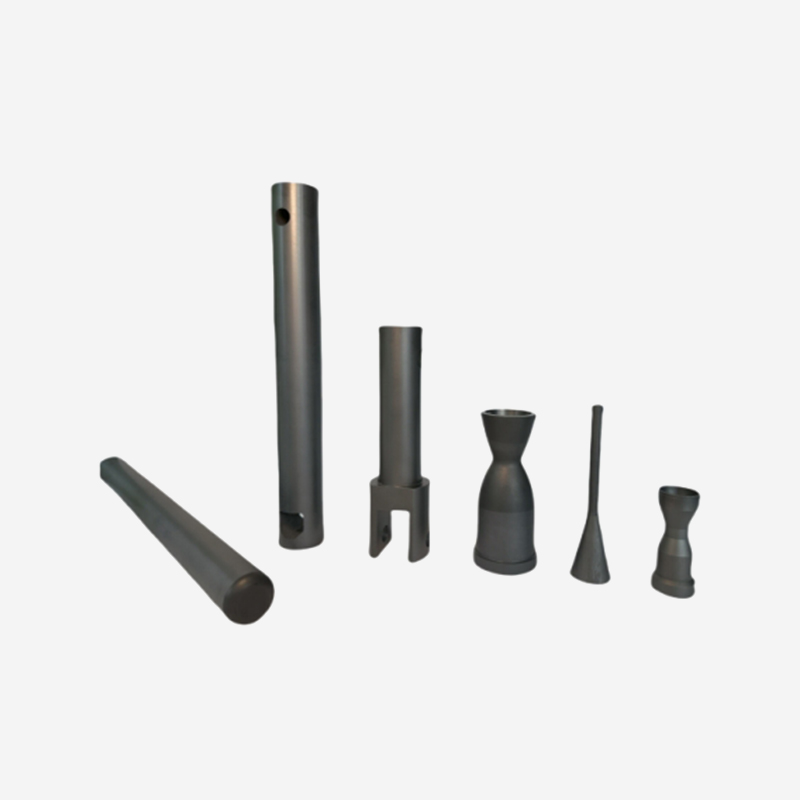
Voor de meest veeleisende toepassingen bij hoge temperaturen presteert gesinterd siliciumcarbide ...
Klaar om samen te innoveren? Neem contact op met onze experts.
Neem contact met ons op
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobiele terminal