
Alumina keramische robotarmen voor het hanteren van halfgeleiders
Producteigenschappen Schoon en weinig vervuiling: stabiel materiaal, dicht oppervlak, min...

Wanneer een procesingenieur een industriële vacuümkamer specificeert, gaat de eerste vraag zelden over de pomp. Het begint meestal met de doeldruk, de grootte van de onderdelen die erin moeten passen en het proces dat daar zal plaatsvinden. Deze drie variabelen bepalen de meeste beslissingen die volgen.
Een industriële vacuümkamer is een afgesloten behuizing die gasmoleculen uit de binnenkant verwijdert om een gecontroleerde lagedrukomgeving te creëren. De praktische uitdaging is niet alleen maar een vacuüm trekken; het houdt het betrouwbaar vast terwijl het proces binnenin zijn werk doet: coaten, drogen, lijmen of thermische cycli.
In deze gids wordt uitgelegd hoe industriële vacuümkamers werken, welke vorm- en flensopties bij welke toepassingen passen en wat u moet beoordelen voordat u koopt.
Een vacuümkamer wordt gedefinieerd door de uiteindelijke druk, de pompsnelheid, de interne geometrie en de materialen die in de wanden en afdichtingen worden gebruikt. De druk wordt uitgedrukt in Pascal (Pa) of Torr, en het werkingsbereik bepaalt het niveau van de benodigde technische inspanning.
Ruw vacuüm omvat een druk tot ongeveer 100 Pa en wordt gebruikt voor eenvoudig drogen en ontgassen. Hoogvacuüm werkt in de 10 -1 tot 10 -4 Pa-bereik en is gebruikelijk in coatingsystemen en halfgeleidergereedschappen. Ultrahoogvacuüm werkt onder de 10 -7 Pa en vereist materialen met weinig ontgassing, volledig metalen afdichtingen zoals CF-flenzen en strikte reinigingsprocedures.
Belangrijkste afhaalmaaltijden: Specificeer eerst de procesdruk en controleer vervolgens of de kamermantel, flenzen en kleppen geschikt zijn voor dat drukniveau.
Naast de druk moet het kamerlichaam de afmetingen hebben voor de werkstukken of armaturen die naar binnen gaan. Wanddikte, laskwaliteit en oppervlakteafwerking hebben allemaal invloed op de ontgassing en het vermogen om lage druk te bereiken. Voor de meeste industriële processen is roestvrij staal 304 of 316 het standaardmateriaal, terwijl aluminium gebruikelijk is in grote kamers waar het gewicht een probleem is.
De kamervorm wordt vaak bepaald door het proces, niet door voorkeur. Elke geometrie heeft sterke punten die er toe doen in specifieke productieomgevingen.
| Type | Vorm | Typisch gebruik |
|---|---|---|
| Doos | Rechthoekig | Thermische tests, batcharmaturen, inspectietools |
| Cilindrisch | Rond met platte uiteinden | Coaten, drogen, ontgassen, kristalgroei |
| Bolvormig | Bol | Ruimtesimulatie, onderzoek, uniforme drukstudies |
| Stolp | Koepel met liftmechanisme | Optische coating, laboratorium R&D, kleine batches |
Boxkamers zijn het meest flexibel wanneer de werklast armaturen of vreemde geometrieën omvat. Cilindrische kamers hebben de voorkeur in coatinglijnen omdat het werkstuk binnen de pompas kan roteren. Bolvormige kamers blinken uit in toepassingen die een uniforme drukverdeling vereisen. Stolkers blijven gebruikelijk in R&D en optische coating omdat de koepel snel kan worden opgetild.
Industriële vacuümkamers zijn niet beperkt tot halfgeleiderfabrieken. Ze spelen een centrale rol bij testen in de lucht- en ruimtevaart, coatinglijnen, voedselverwerking en productie van energieapparatuur.
Bij de productie van halfgeleiders worden kamers gebruikt voor afzetting, etsen, hechten en uitgloeien. Siliciumcarbide (SiC)-apparaten van de derde generatie vereisen gecontroleerde ultrahoge vacuümomstandigheden tijdens epitaxiale groei en waferbinding. Een goed ontworpen halfgeleiderkamer met hoog vacuüm en ultrahoog vacuüm handhaaft de lage basisdruk en lage ontgassing die deze processen nodig hebben.
 Hoogvacuüm- en ultrahoogvacuümkamers voor halfgeleiderprocessen Deze kamers voldoen aan de HV- en UHV-normen en zijn getest op heliumlekken voor ultralage lekpercentages, waardoor afzetting, etsen, hechten en uitgloeien bij de productie van halfgeleiders worden ondersteund. Bekijk Product →
Lucht- en ruimtevaartprogramma's maken gebruik van vacuümkamers om ruimteomstandigheden te simuleren, thermische cycli te testen en de prestaties van luchtvaartelektronica, afdichtingen en structurele materialen te verifiëren. Kamers die in deze sector worden gebruikt, moeten vaak grote armaturen huisvesten en een stabiele temperatuurregeling handhaven. Vacuümkamers in de lucht- en ruimtevaart zijn ontworpen met de stijfheid en afmetingen die nodig zijn voor deze veeleisende tests.
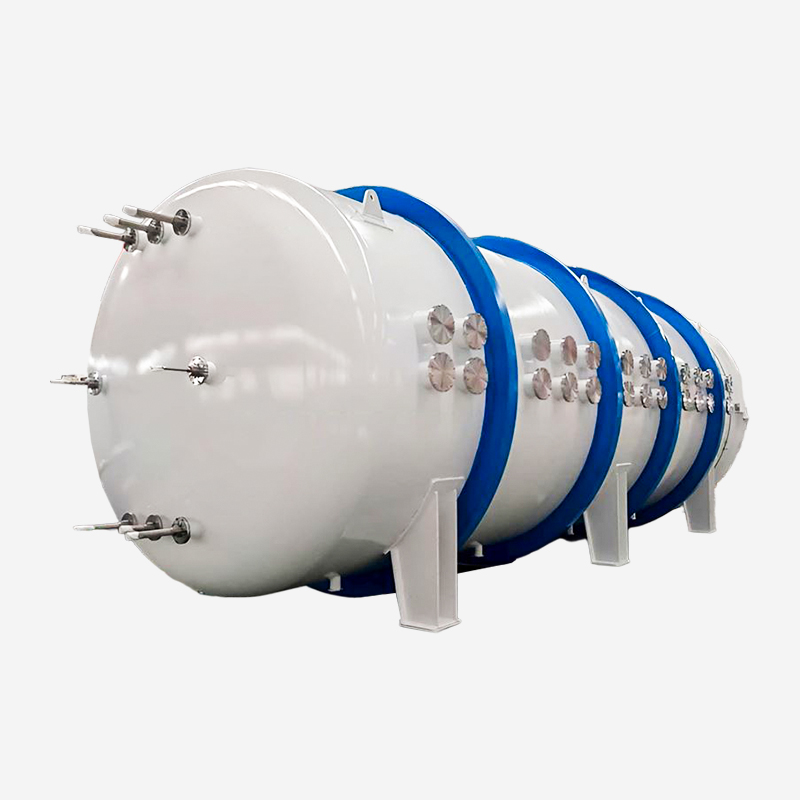 Lucht- en ruimtevaartvacuümkamers voor het simuleren van extreme ruimteomstandigheden Deze hoogvacuüm experimentele kamers hebben een robuuste structurele integriteit en complexe vacuüminterfaces, geschikt voor thermische cycli en prestatietests van lucht- en ruimtevaartcomponenten. Bekijk Product →
Coatinglijnen voor optica, auto-onderdelen en displaypanelen zijn afhankelijk van kamers die sputter-, verdampings- of PECVD-processen ondersteunen. EEN doorlopende coatingkamer helpt de doorvoer te behouden terwijl de uniforme laagdikte over het substraat behouden blijft.
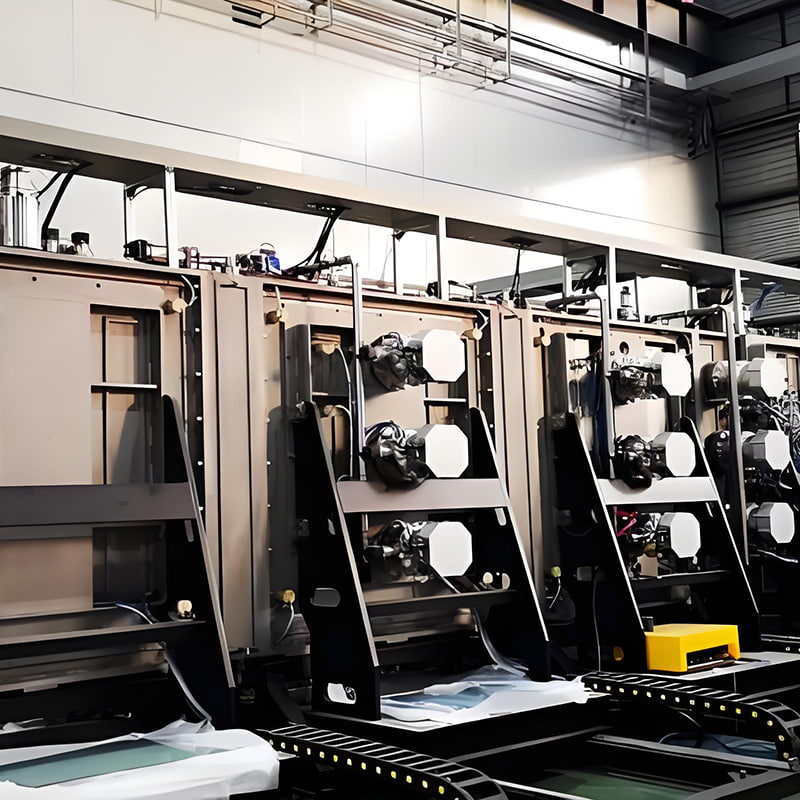 Coatingkamers met continue lijn voor inline productie met grote volumes Deze kamers zijn ontworpen voor een continue materiaalstroom en meerlaagse coating, verhogen de doorvoer en behouden een uniforme filmdikte, ideaal voor optica, auto- en displaycoatinglijnen. Bekijk Product →
Vriesdrogen, vacuümdrogen en sterilisatie zijn typische toepassingen in de farmaceutische en voedingssector. Deze processen draaien op gematigde vacuümniveaus en vereisen vaak een roestvrijstalen constructie die voldoet aan de hygiënenormen.
Roestvrij staal is het meest gebruikte materiaal voor vacuümkamers omdat het bestand is tegen corrosie, weinig ontgassing heeft en compatibel is met de meeste proceschemie. Aluminium wordt gebruikt voor grote of mobiele kamers waar gewicht van belang is. De oppervlakteafwerking heeft invloed op de prestaties: een gladdere binnenkant vermindert de gasadsorptie en maakt het reinigen eenvoudiger, wat van cruciaal belang is voor ultrahoogvacuümwerk.
Flensnormen bepalen hoe eenvoudig het is om pompen, kleppen en meters aan te sluiten. KF-flenzen zijn geschikt voor ruwe en hoogvacuümtoepassingen. CF-flenzen met koperen pakkingen ondersteunen ultrahoog vacuüm. ISO-flenzen passen op hoogvacuümsystemen met grotere boringen. De juiste flens heeft ook invloed op de onderhoudstijd en de lekkage op de lange termijn.
Het pompsysteem moet passen bij het volume en de gasbelasting van het proces. Oliediffusiepompen, turbomoleculaire pompen en droge pompen hebben elk hun sterke punten. Kleppen moeten betrouwbaar afdichten bij de vereiste druk en worden gekozen vanwege hun bedieningsmethode, levensduur en materiaalcompatibiliteit.
De kamermantel, flenzen en interne bevestigingen moeten met nauwe toleranties worden bewerkt, zodat de afdichtingen correct aansluiten en de spanning gelijkmatig wordt verdeeld. Een fabrikant kiezen met bewezen precisiebewerkingsmogelijkheden maakt een meetbaar verschil in de levensduur en lekdichtheid van de laatste kamer.
Voordat u een offerte aanvraagt, noteert u deze zeven parameters. Ze behandelen de meeste vragen die een leverancier zal stellen.
Als u deze waarden kunt verstrekken, kan een fabrikant snel een schatting maken van de kamerconfiguratie, de pompsnelheid en het kostenbereik.
Hoogvacuüm bestrijkt doorgaans het bereik van 10 -1 Pa naar 10 -4 Pa, wat voldoende is voor de meeste coating- en droogprocessen. Ultrahoogvacuüm (UHV) is lager dan 10 -7 Pa en vereist materialen met weinig ontgassing, volledig metalen afdichtingen en een zeer zorgvuldige voorbereiding van het oppervlak.
Gebruik KF voor ruw- en hoogvacuümsystemen met kleine boringen, CF voor ultrahoogvacuüm met koperen pakkingen en ISO voor hoogvacuümsystemen die grotere diameters vereisen. De keuze hangt ook af van hoe vaak de flens geopend en opnieuw afgedicht moet worden.
Ja, maar alleen als het kamervolume, het pompsysteem en de binnenafwerking zijn ontworpen voor de meest veeleisende processen. Bij het overschakelen van een proces met hoge temperatuur naar een proces met weinig ontgassing kan extra reinigings- en uitbaktijd nodig zijn.
De evacuatietijd is afhankelijk van het kamervolume, de pompsnelheid, de gasbelasting en de doeldruk. Om dit te schatten, berekenen leveranciers gewoonlijk de effectieve pompsnelheid en het totale uitgassingsoppervlak, en matchen dat vervolgens met de vereiste drukval.
De keuze voor een industriële vacuümkamer is een systeembeslissing. De procesdruk, de geometrie van de werklast en het procestype bepalen de grenzen voor al het andere: het materiaal, de flensstandaard, de pompconfiguratie en het afdichtingsontwerp.
Besteed tijd aan de specificatie voordat u leveranciers vergelijkt. Meet de onderdelen die naar binnen gaan, bevestig de doeldruk en leksnelheid en wees duidelijk over de proceschemie. Met deze feiten in de hand wordt het selectieproces een kwestie van technische fit, en niet van giswerk.
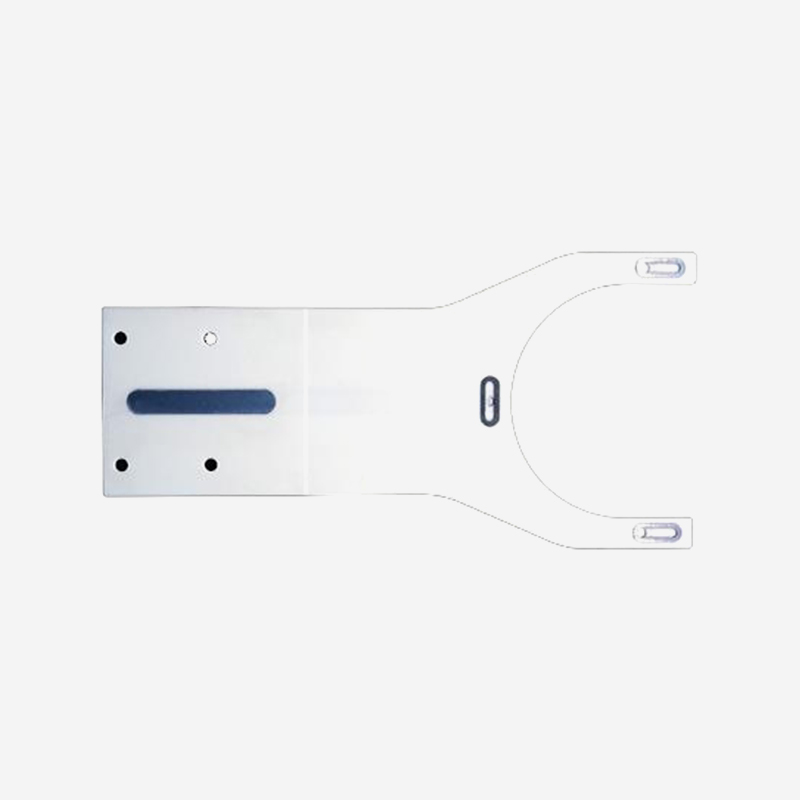
Producteigenschappen Schoon en weinig vervuiling: stabiel materiaal, dicht oppervlak, min...
Toepassingsgebieden Klassiek chemisch polijstproces, geschikt voor het polijsten van opti...
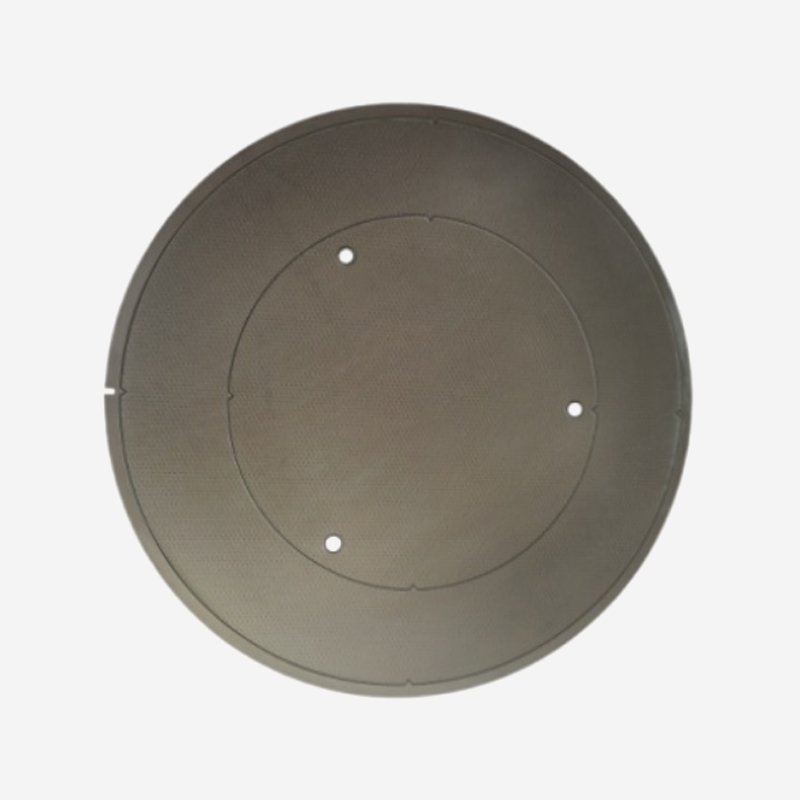
Siliciumcarbide heeft een thermische uitzettingscoëfficiënt die overeenkomt met die van silicium,...
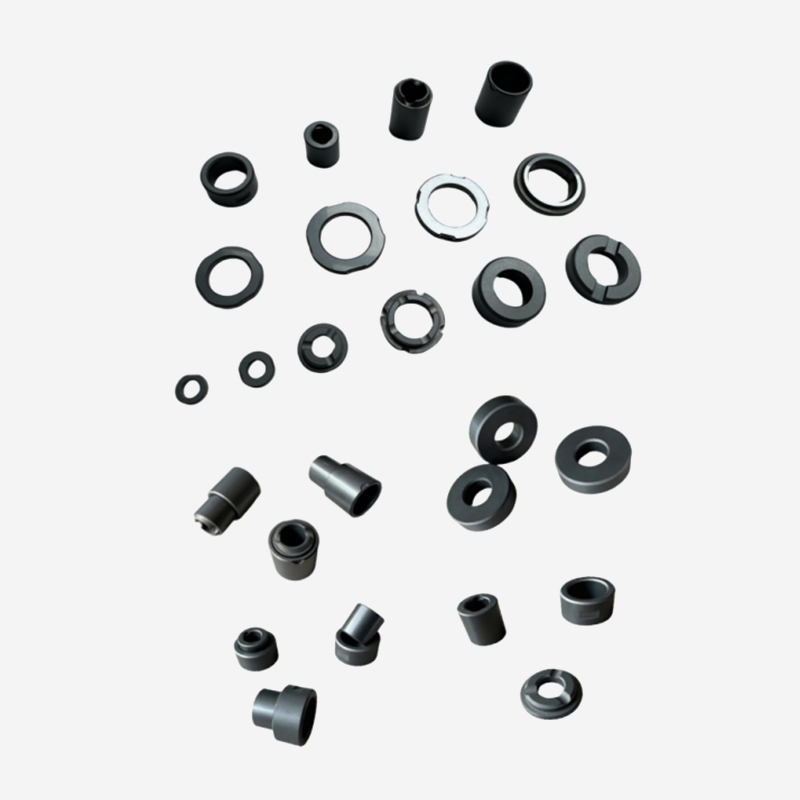
Hoogwaardig siliciumcarbide-keramiek heeft een extreem hoge slijtvastheid en wrijvingsweerstand, ...
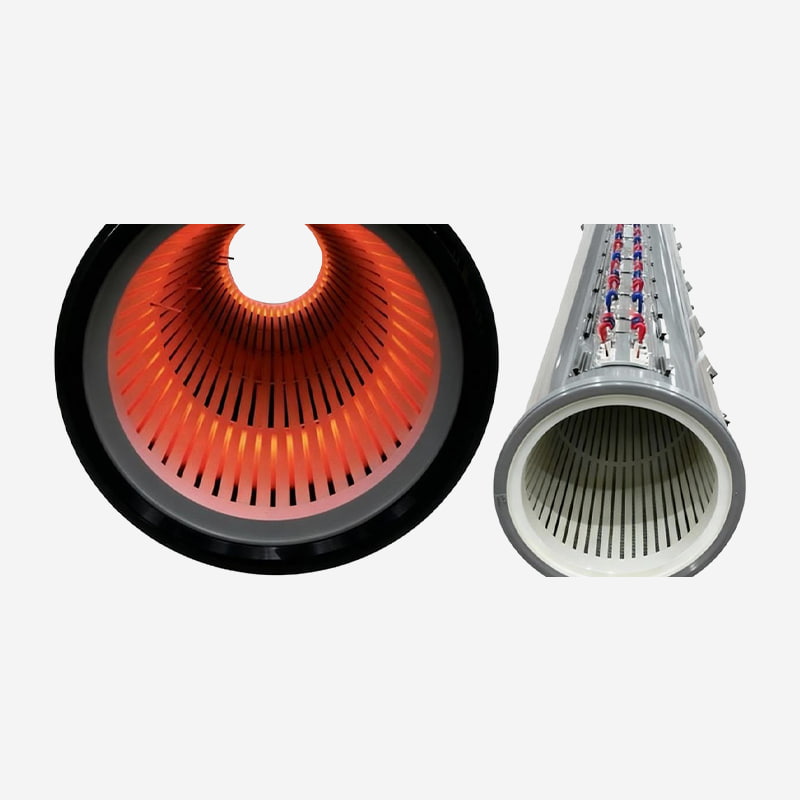
Wij bieden een uitgebreid assortiment hoogwaardige componenten voor dunnefilmdepositieapparatuur,...
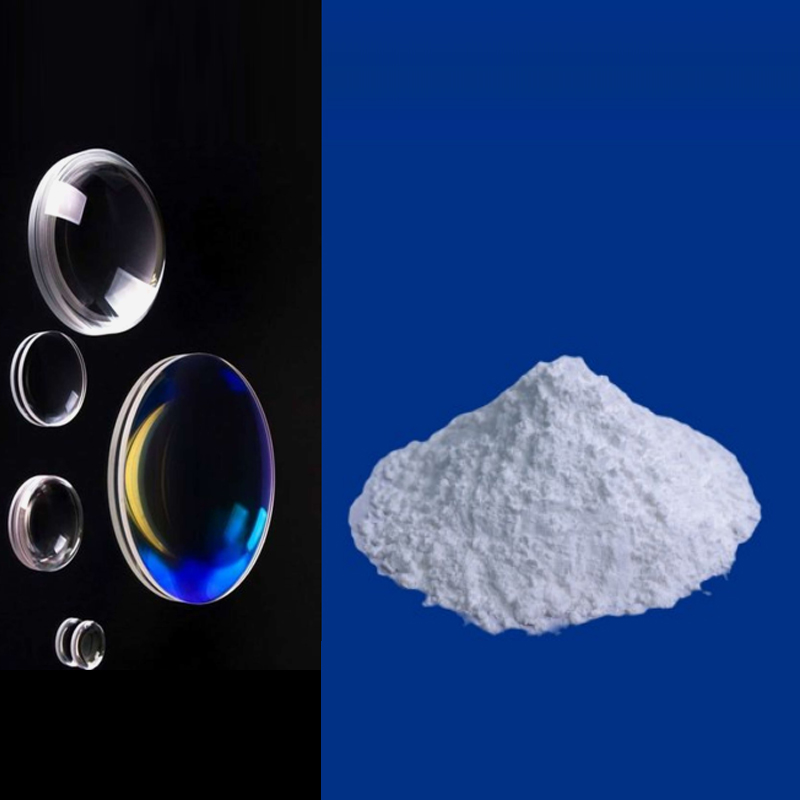
Toepassingsgebieden: Geschikt voor optisch bolvormig glas, optische kristallen en filters met een...
Klaar om samen te innoveren? Neem contact op met onze experts.
Neem contact met ons op
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobiele terminal