
Eentraps hamerbreker
Eentraps hamerbrekers (ook wel zware hamerbrekers genoemd) worden voornamelijk gebruikt voor het ...

Een fabrikant van medische apparatuur in Minnesota had te kampen met een ernstig tekort aan onderdelen van chirurgische instrumenten. De onderdelen vereisten toleranties van ±5 micron op kritische diameters, met complexe interne geometrieën en een oppervlakteafwerking van Ra 0,4. In samenwerking met een partner voor precisiebewerking heeft het engineeringteam een compleet productieproces in kaart gebracht – van de inspectie van de grondstoffen tot de uiteindelijke passivering – en in zes weken tijd 5.000 onderdelen afgeleverd, die allemaal aan de specificaties voldeden. Die uitkomst was geen geluk; het was het resultaat van een gedisciplineerde, goed begrepen productieworkflow.
Met precisie bewerkte onderdelen zijn de bouwstenen van de moderne industrie. Van chirurgische instrumenten en landingsgestellen van vliegtuigen tot automotoronderdelen en halfgeleiderapparatuur: deze onderdelen maken de prestaties en betrouwbaarheid van talloze producten mogelijk. Maar hoe worden ze eigenlijk gemaakt? Deze handleiding biedt een compleet, stapsgewijs overzicht van de precisie bewerking proces, dat alles omvat, van ontwerp en materiaalkeuze tot inspectie en oppervlakteafwerking. Of u nu nieuw bent in de productie of een doorgewinterde inkoopprofessional, deze informatiebron zal uw inzicht vergroten in wat er nodig is om hoogwaardige componenten met nauwe toleranties te produceren.
Elk nauwkeurig bewerkt onderdeel begint als een idee, maar dat idee moet worden vertaald in een maakbaar ontwerp. Dit is waar design voor maakbaarheid een rol speelt. Ingenieurs werken nauw samen met machinisten om de geometrie van het onderdeel te beoordelen, potentiële uitdagingen te identificeren en het ontwerp voor productie te optimaliseren. Kenmerken zoals scherpe interne hoeken, diepe, smalle sleuven en dunne wanden kunnen moeilijk of duur zijn om te bewerken, dus worden ze vaak opnieuw ontworpen om productievriendelijker te zijn.
Tijdens deze fase specificeert het ontwerpteam de kritische afmetingen, toleranties en eisen aan de oppervlakteafwerking. Ze selecteren het materiaal ook op basis van de functionele vereisten van het onderdeel, de gebruiksomgeving en de kostenbeperkingen. Een goed uitgevoerde DFM-beoordeling kan de bewerkingskosten met 20 tot 30 procent verlagen en kostbare verrassingen tijdens de productie voorkomen. De output van deze fase is een volledige technische tekening en een solide 3D-model dat als masterdefinitie voor de rest van het proces dient.
Zodra het ontwerp definitief is, is de volgende stap het selecteren van het juiste materiaal. De materiaalkeuze heeft invloed op de bewerkbaarheid, standtijd, onderdeelsterkte, gewicht en kosten. Veel voorkomende materialen voor precisiebewerking zijn aluminiumlegeringen, roestvrij staal, titanium, messing, koper en technische kunststoffen. Voor veeleisende toepassingen worden materialen als Inconel, Monel en andere superlegeringen gebruikt.
Bij de materiaalinkoop gaat het om de inkoop van gecertificeerde grondstoffen van goedgekeurde leveranciers. Elke binnenkomende batch wordt geïnspecteerd om de chemische samenstelling en mechanische eigenschappen ervan te verifiëren, zodat wordt gegarandeerd dat deze voldoet aan de vereisten voor het onderdeel. Traceerbaarheid is van cruciaal belang, vooral in gereguleerde industrieën zoals de lucht- en ruimtevaart en medische apparatuur, waar materiaalcertificering gedurende de hele toeleveringsketen moet worden gehandhaafd.
Materiaalkeuze per branche
De materiaalkeuze varieert aanzienlijk per sector, gedreven door sterkte-eisen, corrosieweerstand en kostenoverwegingen.
Met het geselecteerde materiaal gaat het productieproces over op CNC-programmering. Hier wordt het digitale model vertaald in machine-instructies die de snijgereedschappen langs precieze paden leiden om materiaal te verwijderen en de gewenste geometrie te creëren. Ervaren programmeurs gebruiken computerondersteunde productiesoftware om gereedschapsbanen te genereren, waarbij rekening wordt gehouden met factoren als snijsnelheid, voedingssnelheid, snedediepte en gereedschapsaangrijping.
Optimalisatie van het gereedschapspad is een cruciale stap die de bewerkingstijd, standtijd en oppervlakteafwerking in evenwicht houdt. Geavanceerde CAM-software kan het gehele bewerkingsproces simuleren, potentiële botsingen detecteren, de gereedschapsspeling verifiëren en de oppervlaktekwaliteit voorspellen voordat er metaal wordt gesneden. Deze virtuele verificatie vermindert het risico op kostbare fouten en stelt programmeurs in staat het proces te verfijnen voor maximale efficiëntie.
Vergelijking van toolpath-efficiëntie
Efficiëntie vertegenwoordigt de materiaalverwijderingssnelheid ten opzichte van het theoretische maximum. Geavanceerde toolpath-strategieën verbeteren de productiviteit aanzienlijk.
Voordat het zagen begint, moet het werkstuk stevig in de machine worden vastgehouden. Werkstukopspanning is het proces waarbij de grondstof wordt vastgeklemd, vastgezet of anderszins vastgezet, zodat deze tijdens de bewerking stabiel blijft. Een goede werkhouding is essentieel voor het behoud van de nauwkeurigheid, het voorkomen van trillingen en het garanderen van de veiligheid van de machinist. Veel voorkomende werkstukmethoden zijn onder meer bankschroeven, klauwplaten, spantangen en op maat ontworpen armaturen.
Voor complexe onderdelen zijn vaak op maat gemaakte opspanningen nodig om het onderdeel in een specifieke richting te houden, toegang te krijgen tot moeilijk bereikbare functies en doorbuiging tijdens het snijden te minimaliseren. Het ontwerpen van armatuur is een gespecialiseerde vaardigheid die inzicht vereist in de bewerkingskrachten, onderdeelgeometrie en productievolumes. Een goed ontworpen armatuur verkort de insteltijd, verbetert de herhaalbaarheid en zorgt voor een consistente kwaliteit van onderdeel tot onderdeel.
Nu het programma is geschreven en de opspanning gereed is, kan de daadwerkelijke bewerking beginnen. Dit is waar de precisie en betrouwbaarheid van de apparatuur er echt toe doen.
De kern van het precisieproductieproces is de bewerking zelf. Hierbij worden CNC-frezen, draaibanken of andere werktuigmachines gebruikt om materiaal van het werkstuk te verwijderen volgens de geprogrammeerde gereedschapspaden. Bewerkingen worden doorgaans in fasen uitgevoerd, beginnend met voorbewerken om het grootste deel van het materiaal snel te verwijderen, gevolgd door semi-nabewerkingen en nabewerkingen om de uiteindelijke afmetingen en oppervlakteafwerking te bereiken.
CNC-frezen is een van de meest voorkomende processen, waarbij roterende snijgereedschappen worden gebruikt om materiaal van een stilstaand werkstuk te verwijderen. CNC-draaien daarentegen roteert het werkstuk terwijl een stationair snijgereedschap materiaal verwijdert. Beide processen kunnen worden uitgevoerd op 3-assige, 4-assige of 5-assige machines, waarbij extra assen complexere geometrieën mogelijk maken en het aantal benodigde opstellingen verminderen. Gedurende het gehele bewerkingsproces wordt koelmiddel toegepast om de temperatuur te controleren, het snijvlak te smeren en spanen weg te spoelen. Geavanceerd precisie bewerking systemen integreren deze processen met realtime monitoring om een consistente kwaliteit tijdens elke productierun te garanderen.
Typische uitsplitsing van de bewerkingstijd
Tijdverdeling voor een typische precisiebewerkingsklus. Opstelling en inspectie nemen een aanzienlijk deel van de totale cyclustijd in beslag.
Kwaliteitscontrole is geen bijzaak bij precisiebewerking; het is geïntegreerd in elke stap van het proces. In-procesinspectie omvat het meten van onderdelen in verschillende productiestadia om te verifiëren dat de afmetingen binnen de toleranties blijven. Dit kan worden gedaan met behulp van handgereedschap zoals micrometers en schuifmaten, of met meer geavanceerde instrumenten zoals coördinatenmeetmachines en optische comparatoren.
Statistische procescontrole wordt vaak gebruikt om trends te monitoren en verschuivingen in het proces te detecteren voordat onderdelen buiten de tolerantie vallen. Door de belangrijkste dimensies bij te houden en capaciteitsindexen te berekenen, kunnen fabrikanten ervoor zorgen dat het proces stabiel is en aan de vereiste specificaties kan voldoen. Als er een afwijking wordt gedetecteerd, kan het proces in realtime worden aangepast om het probleem te corrigeren en uitval en herbewerking te voorkomen.
Nadat het onderdeel tot zijn uiteindelijke afmetingen is bewerkt, ondergaat het vaak oppervlakteafwerking en secundaire bewerkingen om het vereiste uiterlijk, de corrosieweerstand of functionele eigenschappen te bereiken. Veel voorkomende afwerkingsprocessen zijn onder meer anodiseren, beplating, schilderen, poedercoaten en passiveren. Deze behandelingen beschermen het onderdeel tegen aantasting door het milieu en kunnen ook de esthetische aantrekkingskracht ervan vergroten.
Secundaire bewerkingen kunnen onder meer een warmtebehandeling zijn om de mechanische eigenschappen van het materiaal te veranderen, lassen of assembleren om meerdere componenten te combineren, en niet-destructief testen om de integriteit van het onderdeel te verifiëren. Voor onderdelen die extreem gladde oppervlakken vereisen, kunnen processen zoals honen, leppen of polijsten worden toegepast.
Oppervlakteafwerkingsprocessen
Secundaire operaties
Voordat het onderdeel naar de klant wordt verzonden, moet het een uitgebreide eindinspectie ondergaan. Dit omvat het verifiëren van alle kritische afmetingen aan de hand van de technische tekening, het controleren van de oppervlakteafwerking en het bevestigen dat aan eventuele speciale vereisten wordt voldaan. Voor gereguleerde industrieën is vaak een inspectierapport van het eerste artikel vereist, waarin elke dimensie en kenmerk van het eerste productieonderdeel wordt gedocumenteerd.
Traceerbaarheid is ook een belangrijk onderdeel van de eindinspectie. Materiaalcertificeringen, procesregistraties en inspectieresultaten worden verzameld in een kwaliteitsdocumentatiepakket dat bij de zending hoort. Dit pakket geeft de klant het vertrouwen dat het onderdeel volgens de vereiste normen is vervaardigd en maakt volledige traceerbaarheid mogelijk in geval van kwaliteitsproblemen.
De laatste stap in het precisiebewerkingsproces is verpakking en logistiek. Onderdelen moeten zorgvuldig worden verpakt om schade tijdens transport te voorkomen, vooral als ze delicate kenmerken of kritische oppervlakken hebben. Anticorrosiebehandelingen, droogmiddelen en gedempte verpakkingen worden vaak gebruikt om de onderdelen tijdens het transport te beschermen.
De logistieke planning zorgt ervoor dat de onderdelen op tijd en in de juiste hoeveelheid bij de klant worden afgeleverd. Dit kan coördinatie met expediteurs, douane-expediteurs en magazijnteams inhouden om ervoor te zorgen dat de toeleveringsketen soepel verloopt.
| Stadium | Belangrijkste activiteiten | Typische duur |
| Ontwerp en DFM | Ontwerpbeoordeling, materiaalkeuze | 1-3 weken |
| Programmeren en instellen | CAM-programmering, armatuurontwerp | 1-5 dagen |
| Bewerking | Voorbewerken, finishing operations | Verschilt per onderdeel |
| Inspectie | In-proces- en eindinspectie | 1-3 uur |
| Afwerking | Anodiseren, plateren, warmtebehandeling | 1-5 dagen |
| Verpakking en verzending | Beschermende verpakking, logistiek | 1-3 dagen |
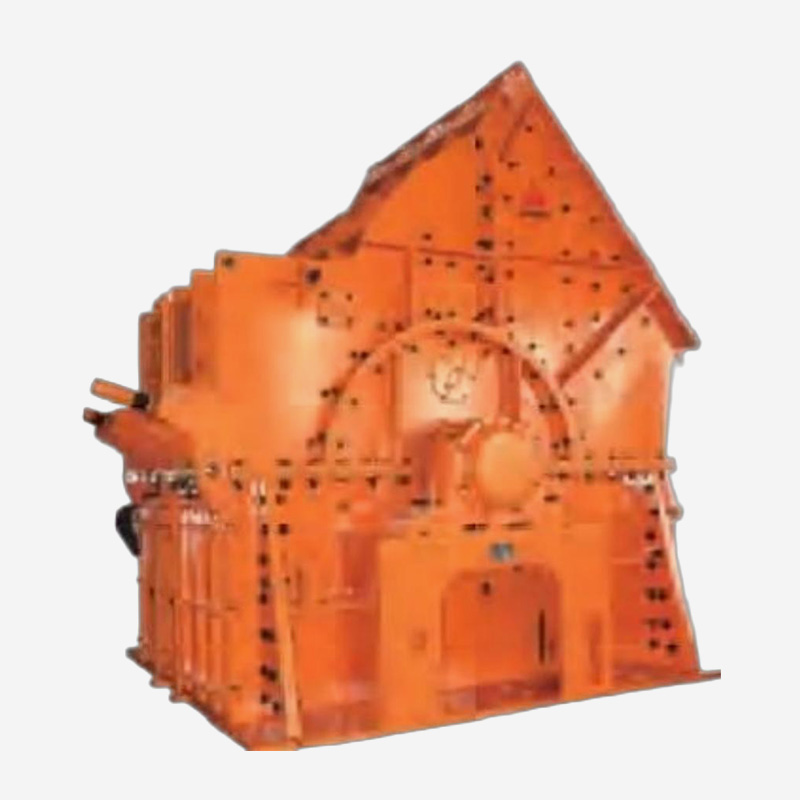
Eentraps hamerbrekers (ook wel zware hamerbrekers genoemd) worden voornamelijk gebruikt voor het ...
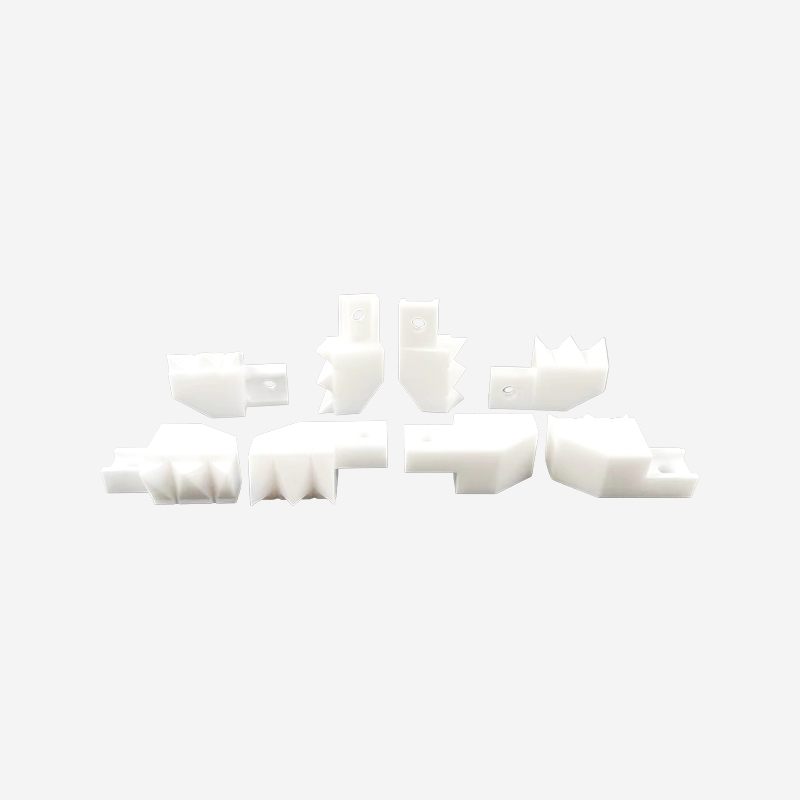
Onze machinaal bewerkte keramische platen en op maat gemaakte onderdelen zijn gespecialiseerd in ...
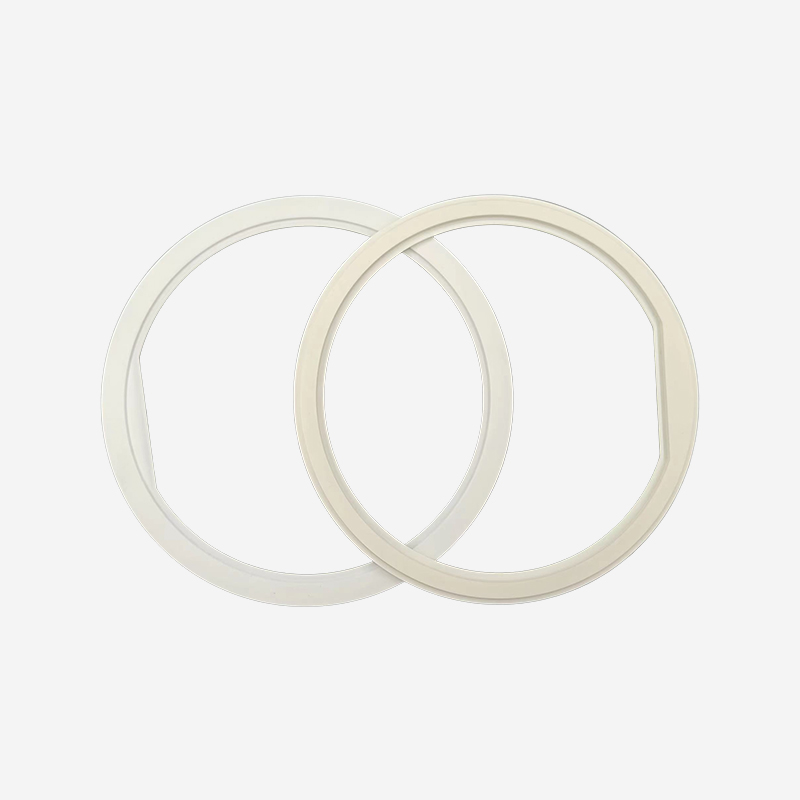
Een uitgebreid assortiment hoogwaardige keramische reserveonderdelen, ontworpen om traditionele m...
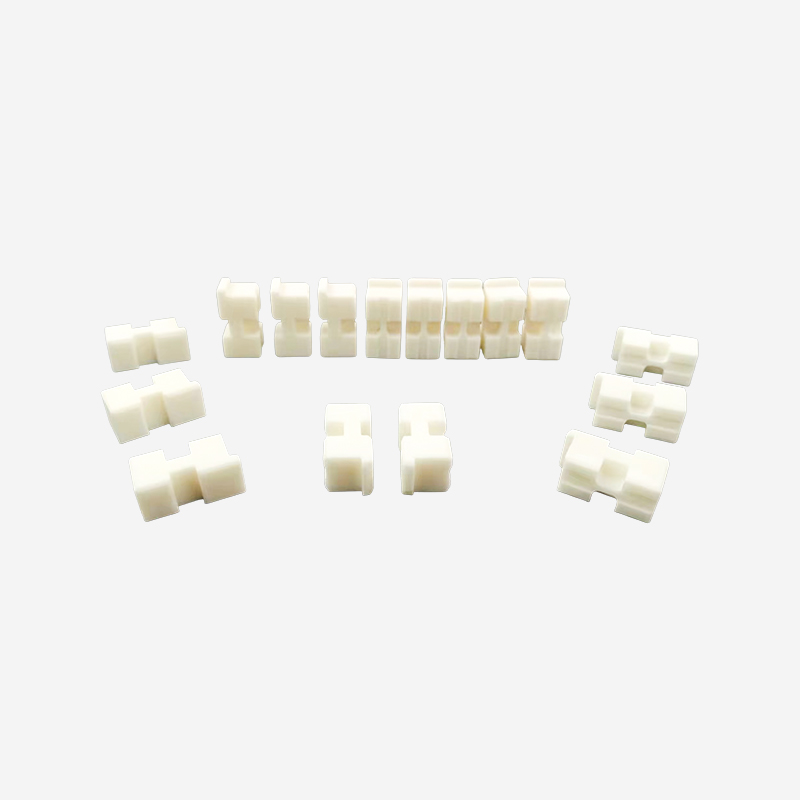
Op maat gemaakte structurele componenten die de hoge zuiverheidseigenschappen van aluminiumoxide ...
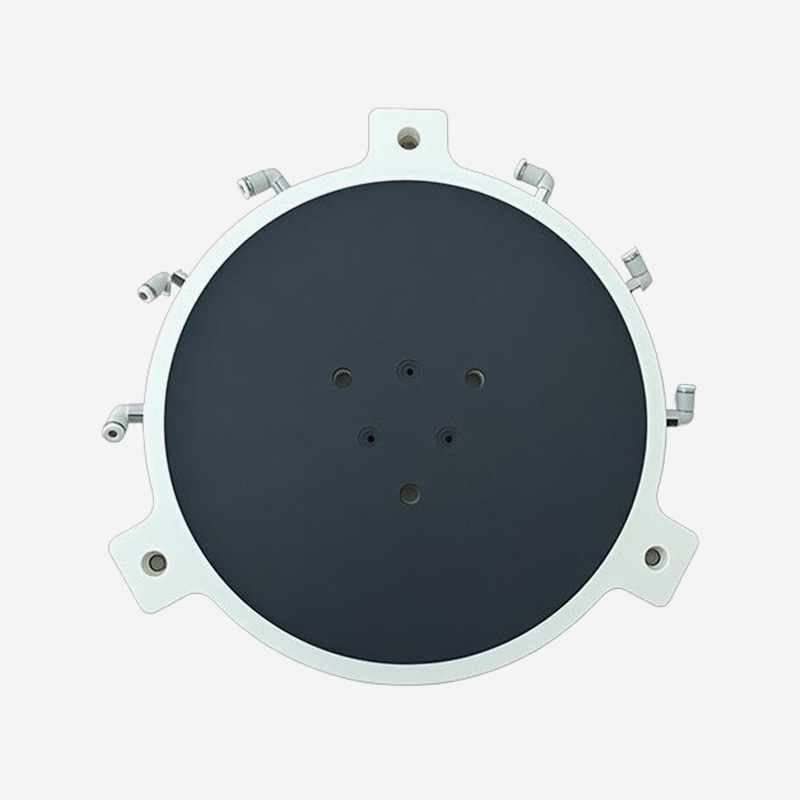
Producteigenschappen Hoge reinheid: keramisch materiaal, geen verontreiniging met metaali...
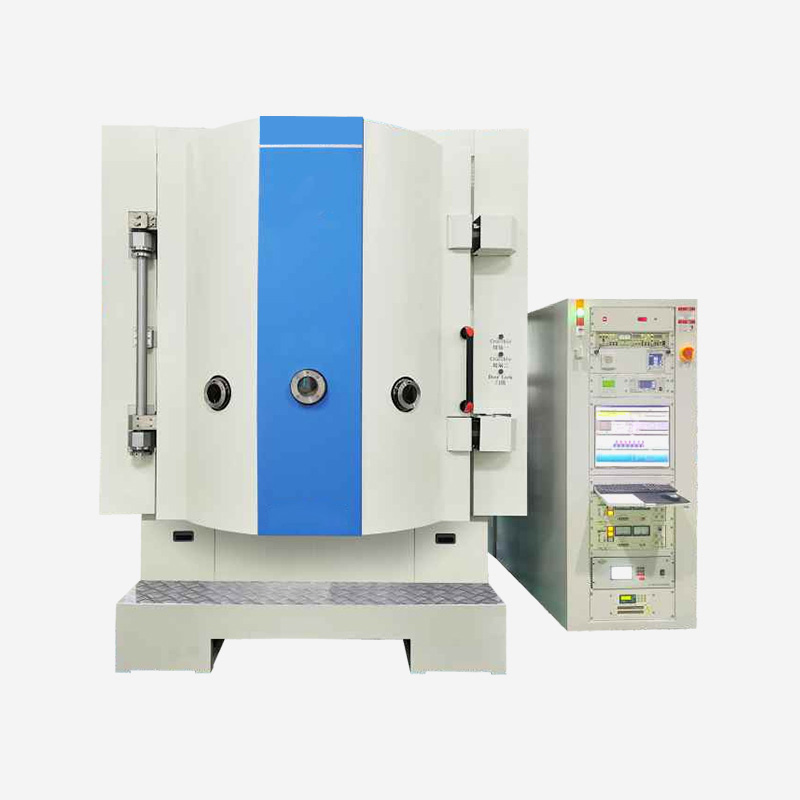
Deze serie apparatuur is uitgerust met automatische optische filmdiktecontrole, optionele RF/Kauf...
Klaar om samen te innoveren? Neem contact op met onze experts.
Neem contact met ons op
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobiele terminal