
Statisch dissipatieve keramische armen van aluminiumoxide
Producteigenschappen Antistatisch: het gemodificeerde keramiek kan statische elektricitei...

Een precisiebewerkingswerkplaats in Ohio liet een batch roestvrijstalen 316L-onderdelen zonder enige thermische compensatie door een nieuw 5-assig bewerkingscentrum lopen en schrapte 14 van de 100 componenten. De afgekeurde onderdelen vertoonden een dimensionale afwijking tot 18 micron bij kritische boordiameters. De oorzaak was niet de gereedschapsgeometrie of de slingering van de spil; het was het cumulatieve effect van thermische uitzetting dat nooit actief werd beheerd.
De nauwkeurigheid van nauwkeurig bewerkte onderdelen is de maatstaf voor hoe nauw een vervaardigd onderdeel overeenkomt met de ontwerpspecificaties. In hoogwaardige industrieën zoals de lucht- en ruimtevaart, medische apparatuur en de aandrijflijn van de auto-industrie is het aanhouden van toleranties binnen ±5 micron geen luxe; het is een contractuele vereiste. Het bereiken van dat niveau van consistentie vereist controle over zes onderling afhankelijke factoren: thermisch gedrag, stijfheid van de machine, staat van het gereedschap, materiaaleigenschappen, snijparameters en expertise van de operator.
Temperatuur is de stille vijand van precisie. Zelfs een verandering van 1°C in de omgevingstemperatuur kan een stalen onderdeel van 300 mm met bijna 3,5 micron uitzetten – genoeg om een onderdeel met nauwe toleranties te verwerpen. Werktuigmachines genereren warmte door spilrotatie, snijwrijving en hydraulische systemen. Zonder actieve koeling stapelt deze thermische drift zich op onvoorspelbare wijze op. Moderne bewerkingscentra maken gebruik van koelsystemen met een stabiliteit van ±0,5°C, en vele daarvan integreren thermische sensoren die in realtime terugkoppelen naar de CNC. Voor kritische toepassingen raden wij klimaatgecontroleerde behuizingen aan die een temperatuur van 20 °C ± 0,2 °C handhaven. Deze enkele investering vermindert het schrootpercentage vaak met meer dan 40% bij de productie van grote volumes.
Bijdrage van thermische drift per machinebron
Percentages vertegenwoordigen de gemiddelde bijdrage aan de totale thermische fout bij typische freesbewerkingen. Waarden variëren afhankelijk van het machineontwerp en de bedrijfsomstandigheden.
Elke snijbewerking genereert trillingen; de vraag is hoe goed uw machine deze absorbeert. Een lage stijfheid leidt tot klapperen, wat zichtbare sporen achterlaat en doorbuiging van het gereedschap veroorzaakt. Een stijf machineframe, vaak gemaakt van polymeerbeton of gietijzer, kan frequenties tot 200 Hz dempen, terwijl lichtgewicht constructies resoneren bij hogere amplitudes. Uit tests blijkt dat het verhogen van de statische stijfheid met 25% de oppervlakteafwerking met bijna één Ra-kwaliteit verbetert. Actieve dempingssystemen, zoals afgestemde massadempers of piëzo-elektrische actuatoren, kunnen trillingen verder verminderen met 60-70%, waardoor hogere spilsnelheden mogelijk zijn zonder dat dit ten koste gaat van de nauwkeurigheid.
Trillingsamplitude versus snijsnelheid
Relatieve amplitude genormaliseerd naar maximale trillingen bij lage snelheid. Het optimale bereik komt overeen met 60‑80% van het maximale spiltoerental met actieve demping ingeschakeld.
De staat van het gereedschap is misschien wel de meest door de machinist te controleren factor. Een versleten gereedschap produceert hogere snijkrachten, genereert meer warmte en laat een slechte oppervlakteafwerking achter. Het is gebruikelijk om inzetstukken na elke 200-300 onderdelen te vervangen, afhankelijk van het materiaal. Gecoate gereedschappen (TiAlN, AlCrN) verlengen de levensduur tot 300% en verminderen de snijkantopbouw. Bovendien moeten de spaanhoek en de vrijloophoek van het gereedschap worden afgestemd op het materiaal van het werkstuk, bijvoorbeeld een positieve spaanhoek voor aluminium, negatief voor gehard staal. Onze precisie bewerking Tot de mogelijkheden behoren onder meer systemen voor het bewaken van de toestand van het gereedschap, die slijtage in realtime detecteren en kostbare afwijkingen voorkomen.
Standtijd per coatingtype (uren)
Testomstandigheden: hardmetalen wisselplaten, 316L roestvrij staal, constante snijsnelheid en voedingssnelheid. Gecoate gereedschappen vertonen een aanzienlijk langere standtijd.
Niet alle metalen zijn gelijk gemaakt. Automatenstaal zoals 12L14 kan gemakkelijk worden bewerkt, terwijl superlegeringen zoals Inconel 718 berucht zijn om hun moeilijkheid. Materiaalhardheid, ductiliteit en thermische geleidbaarheid hebben allemaal invloed op de snijkrachten en gereedschapslijtage. Titaniumlegeringen vereisen bijvoorbeeld lage snijsnelheden en hoge voedingen om verharding door het werk te voorkomen. Een eenvoudige bewerkbaarheidsindex, gebaseerd op standtijd en oppervlakteafwerking, kan de procesplanning begeleiden. Een eigen database met meer dan 200 materialen helpt bij het aanbevelen van de ideale parameters voor elke taak.
Materialen met hoge bewerkbaarheid
Materialen met lage bewerkbaarheid
Snelheid, voeding en snedediepte vormen de "gouden driehoek" van verspanen. Te snel draaien gaat ten koste van de standtijd; te langzaam vermindert de productiviteit. Geavanceerde CNC-systemen maken gebruik van adaptieve besturing om een constante spaanbelasting te handhaven, waarbij de voedingssnelheden automatisch worden aangepast om gereedschapslijtage of materiaalvariaties te compenseren. Een goed geoptimaliseerde set parameters kan de nauwkeurigheid met 15–20% verbeteren en tegelijkertijd de cyclustijd verkorten. Design-of-experiments (DoE) wordt gebruikt om voor elke klus de juiste plek te vinden, waarbij de oppervlakteafwerking, maatvastheid en doorvoer in evenwicht worden gebracht.
Zelfs de meest geavanceerde machine is afhankelijk van ervaren machinisten. Door inzicht te krijgen in de slijtagepatronen van gereedschappen, de oppervlakteafwerking te interpreteren en micro-aanpassingen uit te voeren, kunnen duizenden onderdelen worden gered van schroot. Investeringen in voortdurende training en het aanmoedigen van operators om inzichten over de ploegen heen te delen, leveren een aanzienlijk rendement op. Een cultuur die precisie belangrijker vindt dan snelheid – en het oplossen van problemen beloont – levert vaak de grootste nauwkeurigheidswinst op. Uit interne statistieken blijkt dat winkels met betrokken operators 30% minder kwaliteitswaarschuwingen en 25% hogere first-pass-opbrengsten hebben.
| Factor | Impact op nauwkeurigheid | Mitigerende aanpak |
| Thermische drift | ± 10–20 µm | Koelvloeistofregeling, klimaatkast |
| Trillingen | ± 5–15 µm | Stijf frame, actieve demping |
| Slijtage van gereedschap | ± 8–25 µm | Gecoate tools, realtime monitoring |
| Materiële variabiliteit | ± 3–12 µm | Voorselectie, batchtesten |
| Snijparameters | ± 4–18 µm | Adaptieve controle, DoE-optimalisatie |
| Vaardigheid van de operator | ± 5–15 µm | Opleiding, standaard werkprocedures |
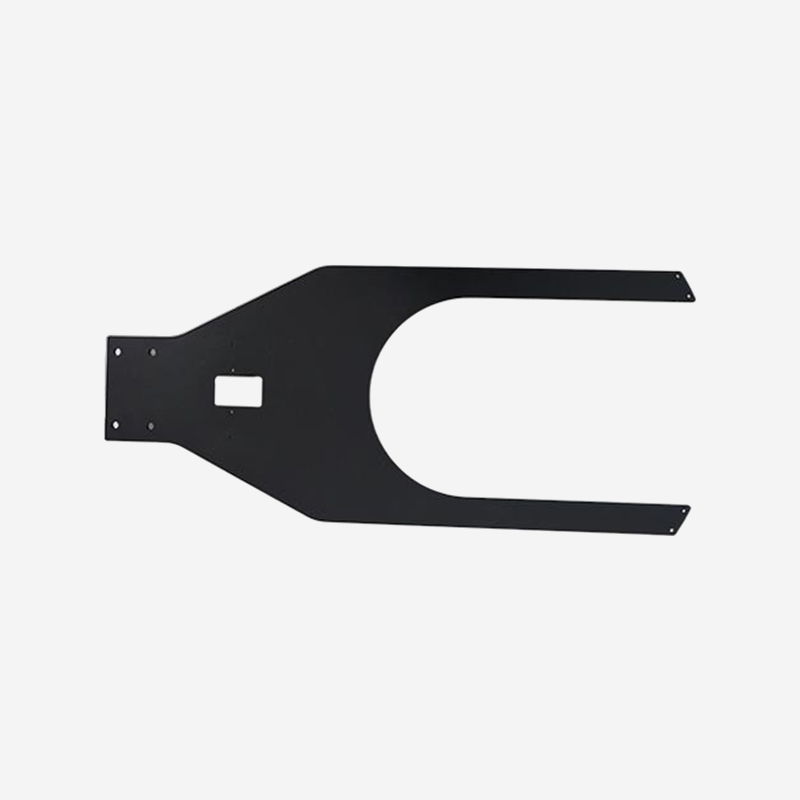
Producteigenschappen Antistatisch: het gemodificeerde keramiek kan statische elektricitei...
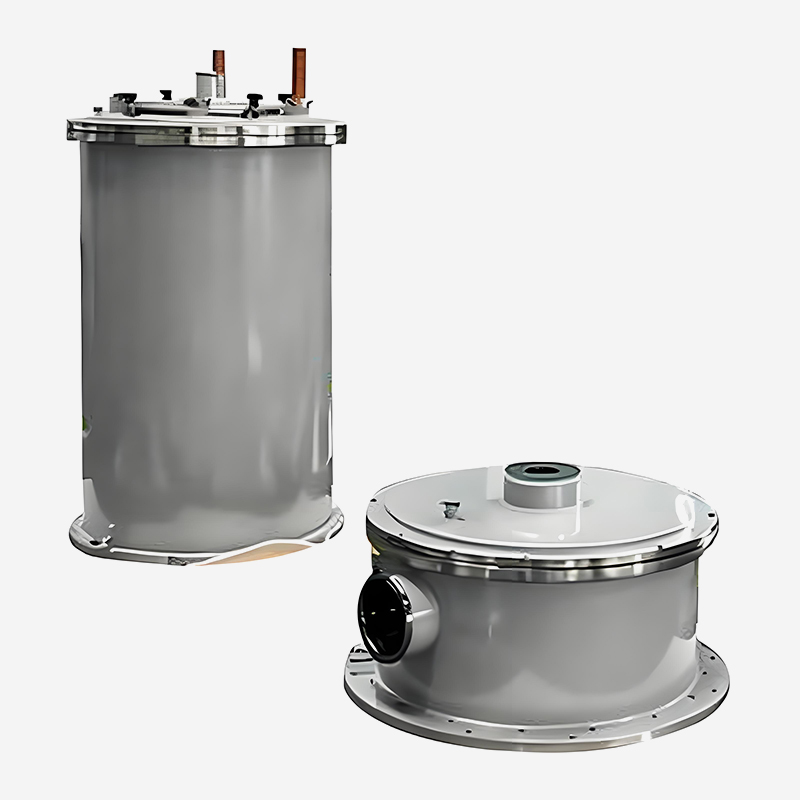
Specifiek ontworpen voor SiC- en GaN-kristalgroei en biedt uitzonderlijke thermische veldstabilit...
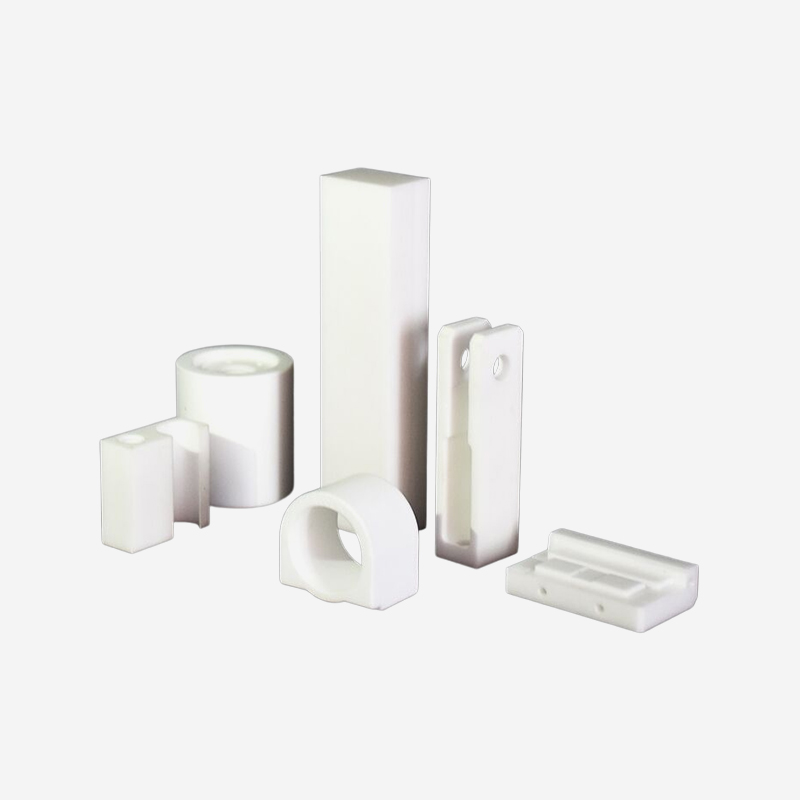
Onze keramische buizen van aluminiumoxide zijn ontworpen voor omgevingen met hoge temperaturen en...
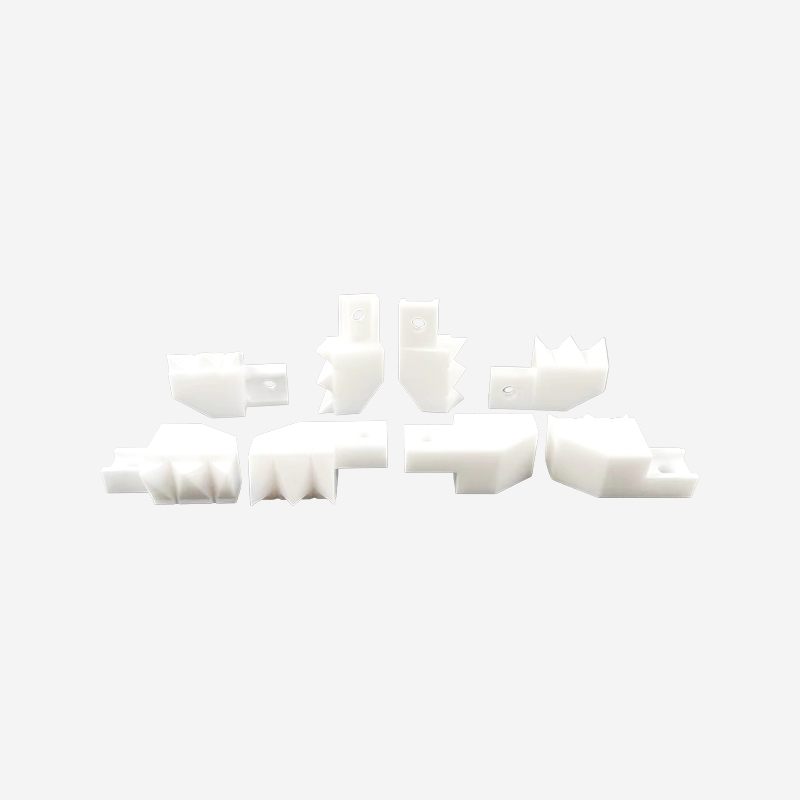
Onze machinaal bewerkte keramische platen en op maat gemaakte onderdelen zijn gespecialiseerd in ...
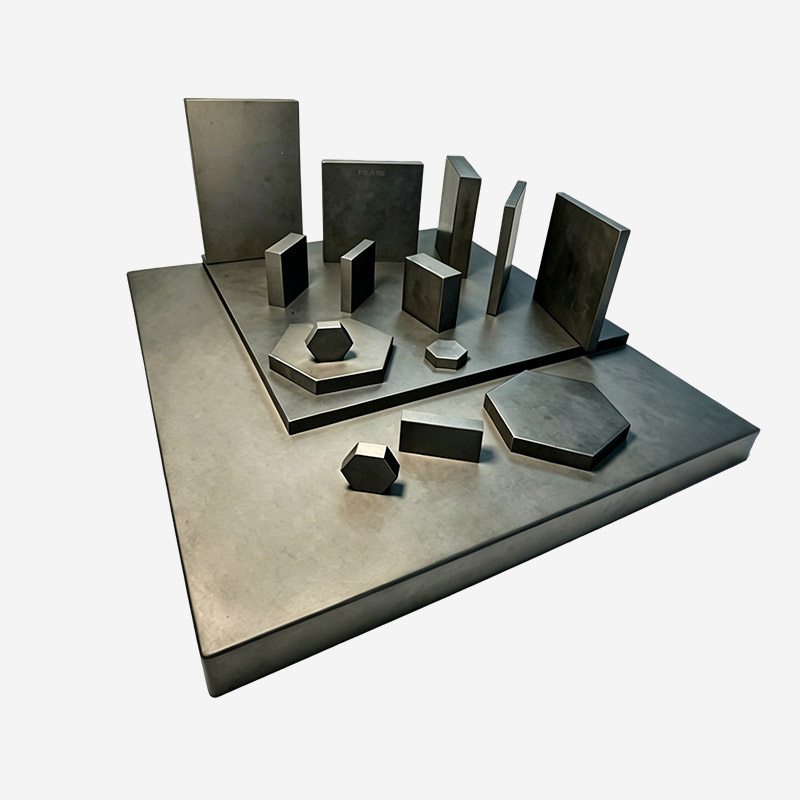
Siliciumcarbidemateriaal bezit uitstekende eigenschappen die bijzonder geschikt zijn voor het mak...
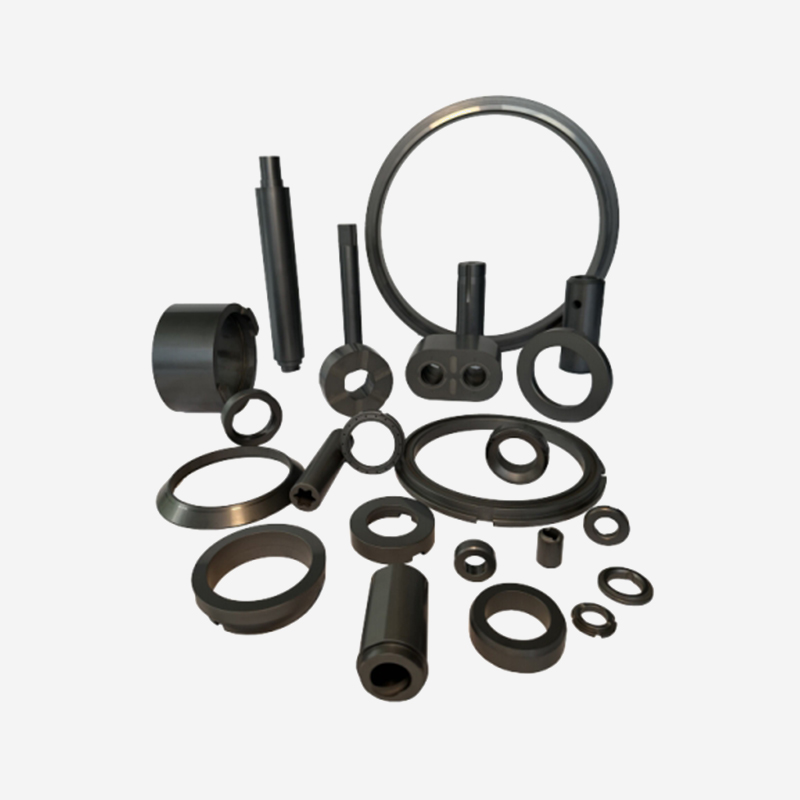
Siliciumcarbidematerialen hebben een extreem hoge hardheid en sterkte, uitstekende slijtvastheid ...
Klaar om samen te innoveren? Neem contact op met onze experts.
Neem contact met ons op
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobiele terminal